 中文简体


Очистка термопластавтомата — это разница между 25-минутной сменой цвета и трехчасовой потерей производства. Правильно выполненная продувка выталкивает старую смолу, карбонизированные отложения и остатки пигмента из цилиндра, шнека и сопла, поэтому следующий материал начинает быть чистым. Спешная очистка оставляет после себя загрязнения, которые проявляются в виде черных пятен, полос или внезапного подъема отходов в тот момент, когда форма начинает течь.
Что такое продувка при литье под давлением?
Продувка — это процесс очистки, который удаляет остатки термопластического материала из узла пластикации машины для литья под давлением. Оператор загружает промывочный состав или, в простых случаях, расходную смолу и проталкивает его через шнек и цилиндр при контролируемой температуре и противодавлении. Продувочный материал вытесняет предыдущую смолу, собирает пигмент и разложившийся полимер и выходит из сопла в виде пробки.
В отрасли доминируют два метода. Механические чистящие составы обладают высокой вязкостью и сдвигом, физически очищая стенки цилиндра и шнеки. Химические чистящие составы содержат активные ингредиенты, которые расщепляют карбонизированный полимер на молекулярном уровне. Большинство формовщиков имеют на складе обе детали: механическую марку для плановых переналадок и химическую марку для нагара и технического обслуживания.
Когда следует очищать термопластавтомат?
Продувайте по графику, а не после появления дефектов. К тому времени, когда черные точки или цветные полосы достигают формы, загрязнение уже присутствует на шнеке и в горячеканальном канале, и каждый выстрел до завершения продувки становится бракованным.
| Триггер | Загрязнение осталось позади | Последствия пропуска чистки |
|---|---|---|
| Изменение материала | Остаток предыдущей смолы с другой температурой плавления | Деградированный полимер, плохие сварные швы, хрупкие детали. |
| Изменение цвета | Пигмент застрял на скребках шнека и стенке цилиндра. | Цветные полосы и бракованные косметические детали |
| Плановое отключение | Карбонизация смолы в горячем стояночном барабане | Черные точки и запах горелого при следующем запуске |
| Вытягивание винта или техническое обслуживание | Материал заблокирован в обратном клапане и винтовых скребках. | Загрязнение распространяется на другие формы и машины. |
Добавьте этап очистки в каждый запрос на переключение. Письменный список триггеров не позволяет операторам принимать решения на лету и дает техническому обслуживанию документированные базовые показатели, когда время продувки начинает приближаться.
Механические и химические чистящие составы
Выбор состава определяет скорость и глубину очистки, поэтому проверьте механизм, прежде чем покупать один мешок.
| Точка сравнения | Механический чистящий состав | Химическое очищающее соединение |
|---|---|---|
| Механизм очистки | Высоковязкая очистка и сила сдвига | Химическая реакция размягчает и растворяет остатки |
| Лучше всего подходит для | Обычные изменения материала и цвета | Обугленные отложения, черные точки, длительные простои |
| Температура обработки | Соответствует окну из производственной смолы | Часто требуется более высокая температура |
| Очистка после промывки | Минимальный; совместим с большинством смол | Может потребоваться последующая механическая продувка. |
| Риск неправильного использования | Низкий, если температура поддерживается правильно | Термическое повреждение при выходе за пределы рекомендуемого диапазона |
При переходе цвета от темного к светлому механическая очистка удаляет большую часть пигмента за один или два цикла. Если бочка простояла без дела две недели, сразу переходите к химической продувке, чтобы удалить обугленные слои.
Как очистить термопластавтомат: шаг за шагом
Используйте одну и ту же дисциплину каждый раз. Последовательная процедура дает предсказуемый результат.
- Опорожните бункер. Прекратите подачу смолы и вращайте шнек до тех пор, пока в цилиндр не перестанет поступать новый материал. Свежая смола разбавляет промывку и продлевает цикл.
- Установите температуру обработки. Отрегулируйте температуру цилиндра в соответствии с рекомендуемым поставщиком промывочного состава, обычно близким к верхнему диапазону предыдущей смолы.
- Загрузите промывочный состав. Добавьте достаточно материала, чтобы заполнить объем ствола как минимум в полтора раза, что является минимальной эффективной дозой для большинства марок.
- Выполните короткие продувки с противодавлением. Используйте примерно 30–50 процентов нормальной скорости винта и умеренное противодавление и выбрасывайте короткие пули вместо одного длинного нажатия. Короткие ходы быстрее переносят загрязнение к соплу, поскольку они многократно отделяют расплав от витков шнека.
- Осмотрите каждую пулю. Продолжайте до тех пор, пока выброшенная пуля не станет однородной по цвету и текстуре. Если после двух чистых порций черные точки появляются снова, перед загрузкой технологической смолы переключитесь на химическую продувку.
- Загрузите новую смолу и проверьте. Введите следующий материал, выстрелите несколькими мелкими деталями в воздух или в продувочную ванну и убедитесь, что расплав чистый, прежде чем закрывать форму.
Распространенные проблемы с очисткой и способы их устранения
Большинство сбоев в продувке связано с температурой, объемом продувки или износом машины.
| Проблема | Вероятная причина | Корректирующие действия |
|---|---|---|
| Чистка занимает слишком много времени | Температура ствола слишком низкая для класса продувки. | Поднимите цилиндр на 10–20°C и убедитесь, что степень продувки соответствует смоле. |
| Черные точки продолжают возвращаться | Нагар застрял в мертвых зонах или изношен обратный клапан | Запустите химическую продувку, затем проверьте винт и обратный клапан на предмет износа. |
| Цвет не прояснится полностью | Недостаточный объем продувки или низкое противодавление. | Увеличьте объем продувки и используйте короткие впрыски под высоким давлением. |
| Продувка затвердевает в бочке | Термическое несоответствие между окном продувки и обработки | Подбирайте промывочный состав в соответствии с температурой плавления очищаемой смолы. |
| Полосы появляются в первых частях | Загрязнение попало в горячеканальный канал или наконечник сопла. | Продувка с открытым соплом и запуск этапа продувки, специфичного для горячеканальных каналов. |
Очистка вертикальных термопластавтоматов
Вертикальные прессы следуют тем же принципам очистки, но вертикальное расположение винтов и частая смена цвета вставок заслуживают дополнительного внимания.
A стандартная вертикальная машина для литья под давлением преимущества процедуры продувки, разработанной с учетом геометрии винта; вертикальный цилиндр имеет тенденцию удерживать пигмент в нижних звеньях, поэтому операторам следует продолжать продувку до тех пор, пока две последовательные порции не станут полностью однородными. Для работы в области медицины и электроники LIZHU's вертикальная машина для литья под давлением состав включает в себя прецизионное формовочное оборудование который поддерживает стабильную температуру расплава и уменьшает температурные колебания, что делает продувку менее предсказуемой.
 Стандартный вертикальный термопластавтомат Поставщик, Компания LIZHU Machinery - оптовый поставщик и компания производителей стандартных вертикальных термопластавтоматов в Китае, предлагающая оптовые решения ... Посмотреть продукт →
Если ваш производственный план требует частой смены цветов, электрическая вертикальная термопластавтомат часто лучше подходит, поскольку вращение винта с сервоприводом обеспечивает постоянное противодавление, которое равномерно очищает цвет за меньшее количество циклов. Операции, при которых накладываются два или три цвета, могут считаться многоцветная вертикальная термопластавтомат , что уменьшает количество переключений за смену и напрямую снижает расход промывочного состава.
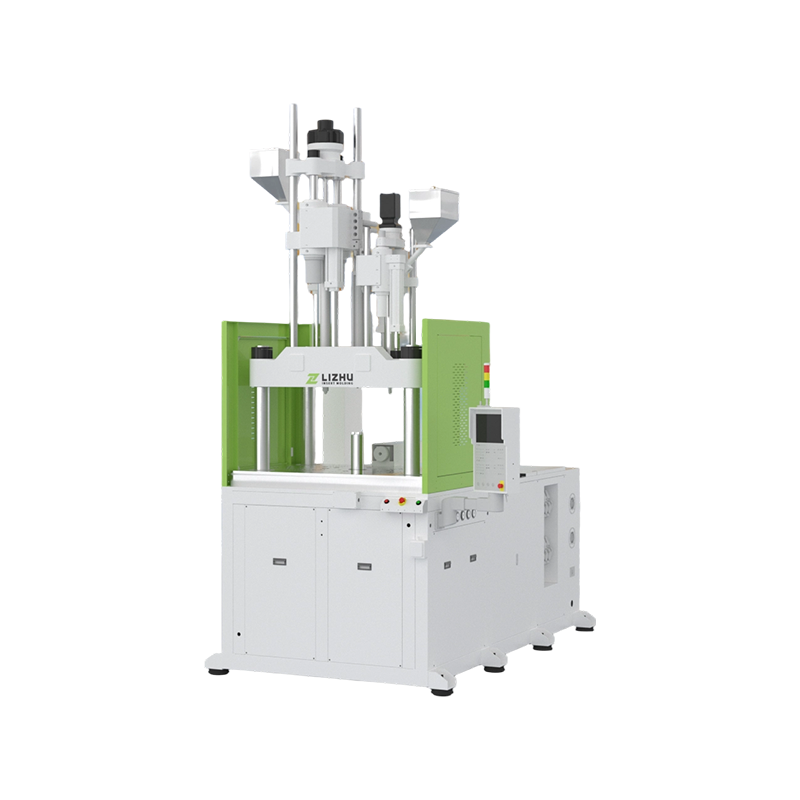 Поставщик многоцветной вертикальной литьевой машины, Компания LIZHU Machinery - оптовый поставщик и компания производителей многоцветных вертикальных термопластавтоматов в Китае, предлагающая оптовые продажи ... Посмотреть продукт →
 Электрическая вертикальная термопластавтомат Поставщик, Компания LIZHU Machinery - оптовый поставщик и компания производителей электрических вертикальных термопластавтоматов в Китае, предлагающая оптовые решения ... Посмотреть продукт →
Лучшие практики для более быстрого и чистого переключения
Небольшие процедурные изменения приводят к измеримому увеличению времени безотказной работы всего цеха.
- Создайте карту рецептов продувки для каждого семейства материалов, указав марку соединения, температуру, противодавление и количество циклов.
- Измерьте время продувки и расход материала на одно переключение. Сокращение времени продувки на пяти прессах на 10 процентов увеличивает производительность в сотни машино-часов в год.
- Во время чистки сопло и горячеканальный канал должны поддерживать температуру продувки. Холодные зоны задерживают пигмент и углерод.
- Никогда не превышайте максимальную рекомендуемую температуру промывочного состава; перегретый продувочный материал может обуглиться и еще больше загрязнить ствол.
- Обучите операторов читать инструкции по очистке. Чистая, однородная пуля — единственный надежный признак того, что ствол готов к производству.
- Запланируйте химическую очистку во время профилактического обслуживания, а не дожидайтесь видимых проблем с качеством.
Часто задаваемые вопросы по очистке литьевой машины
Как часто следует очищать термопластавтомат?
Производите очистку при каждой смене материала, при каждом изменении цвета и перед каждым плановым остановом. Если смена цвета с темного на светлый происходит более одного раза за смену, отслеживайте время продувки для каждого события, чтобы определить машины, которым требуется ремонтный винт или обратный клапан.
Сколько чистящего состава следует использовать на одну чистку?
В качестве отправной точки используйте как минимум в полтора раза больший объем ствола. Для темных пигментов и карбонизированных отложений обычно требуется два-три объема бочки, а для медленной продувки обычно требуется больший объем, чем для продувки под хорошим давлением.
Могу ли я выполнить очистку обычной смолой вместо коммерческого состава?
Для быстрого изменения цвета одного и того же семейства можно использовать обычную смолу, но ей не хватает вязкости и химического состава носителя, присущих коммерческой чистке. На практике экономия на стоимости составных частей обычно обходится дороже в виде лома, рабочей силы и машинного времени.
Должен ли я выполнять продувку на вертикальной машине для литья под давлением по-другому?
Процедура та же, но вертикальный винт и нижнее положение сопла облегчают осаждение тяжелых пигментов. Используйте достаточное противодавление, чтобы расплав продолжал двигаться, и проверяйте чистоту последовательными однородными пробками перед закрытием формы.
Заключение
Очистка — это производственный процесс, а не рутинная работа по очистке. Определенная процедура продувки защищает качество деталей, сокращает время переналадки и продлевает срок службы шнека, цилиндра и обратного клапана. Сопоставьте состав с загрязнением, каждый раз выполняйте действия в одном и том же порядке, и результат будет виден в контейнере для отходов и в производственном графике.


