中文简体

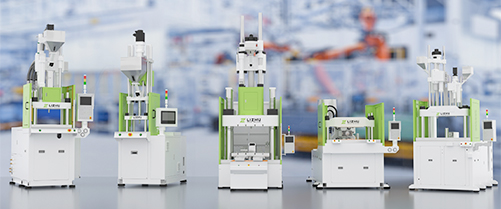

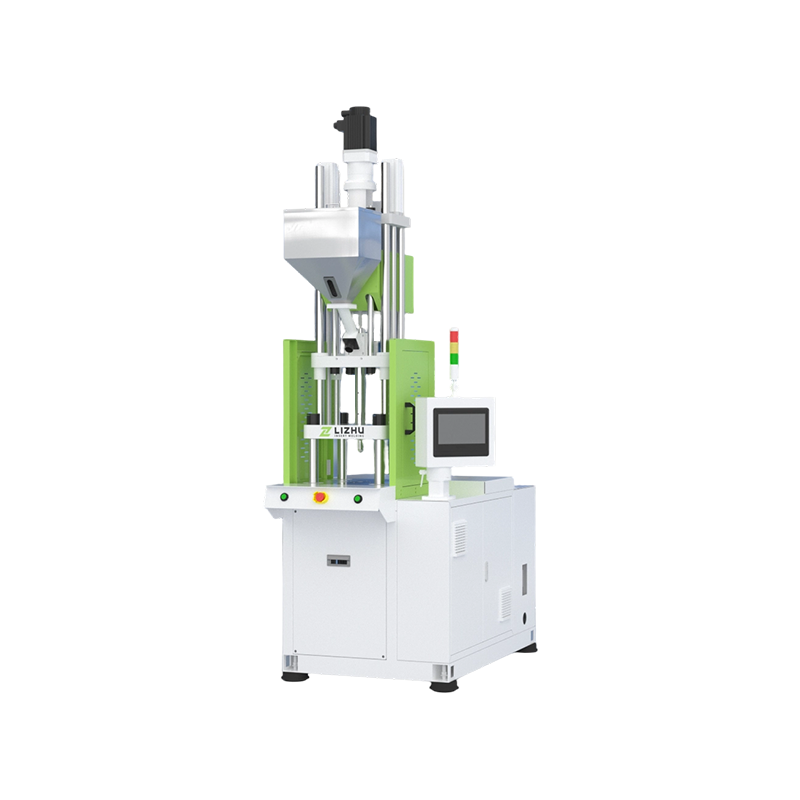
Изготовленная по индивидуальному заказу машина для литья под давлением — это пресс, спроектированный для конкретной детали, а не выбранный из каталога. Краткий ответ на вопрос, нужен ли он вам: да, когда хотя бы одно жесткое ограничение, такое как геометрия детали, обращение с пластиной, поведение смолы или целевая производительность, не может быть выполнено на стандартном станке без ущерба для времени цикла, качества или безопасности оператора. Нет, когда ваша деталь уже подходит к стандартной раме с разумным запасом прочности, потому что стандартная машина обычно доставляется быстрее, стоит дешевле и лучше сохраняет свою стоимость при перепродаже.
Остальная часть этого руководства посвящена тому, что на самом деле подлежит настройке, какие спецификации влияют на цену и график, как разные конфигурации соответствуют различным заданиям и где индивидуальные проекты чаще всего идут не так, как надо.
Что делает нестандартную литьевую машину индивидуальной
Кастомизация почти всегда начинается в одной из пяти систем, и каждая меняет рамки, цену и график поставок.
- Зажимной блок: тоннаж, расстояние между поперечными балками, размер плиты и рисунок Т-образных пазов соответствуют форме, а не рамке каталога.
- Инъекционный блок: диаметр винта, соотношение L/D, мощность выстрела и износостойкость ствола, выбранные с учетом смолы и веса выстрела.
- Установка формы и перемещение стола: фиксированный стол, одинарный подвижной стол, двойной подвижной стол или поворотный стол в зависимости от способа загрузки деталей и пластин.
- Привод и управление: гидравлический, сервогидравлический или полностью электрический, соответствующий повторяемости и энергетическому профилю, требуемому детали.
- Интерфейс автоматизации: рукопожатия роботов, последовательность выталкивателей, обнаружение падения деталей и размещение конвейера или бункера.
Разработчики, использующие специальную линию, обрабатывают эти изменения как пакет, а не как разовые модификации. Это означает, что нестандартный тоннаж, многоцветная компоновка и вертикально-горизонтальная гибридная конструкция проектируются вместе с зажимом и инжекторным блоком, а не прикручиваются впоследствии.
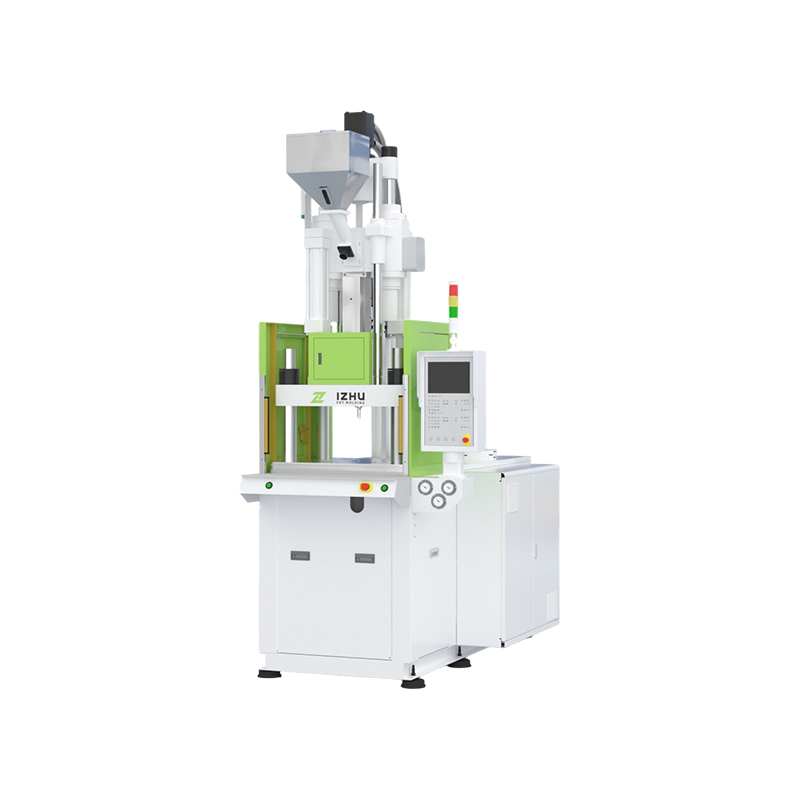
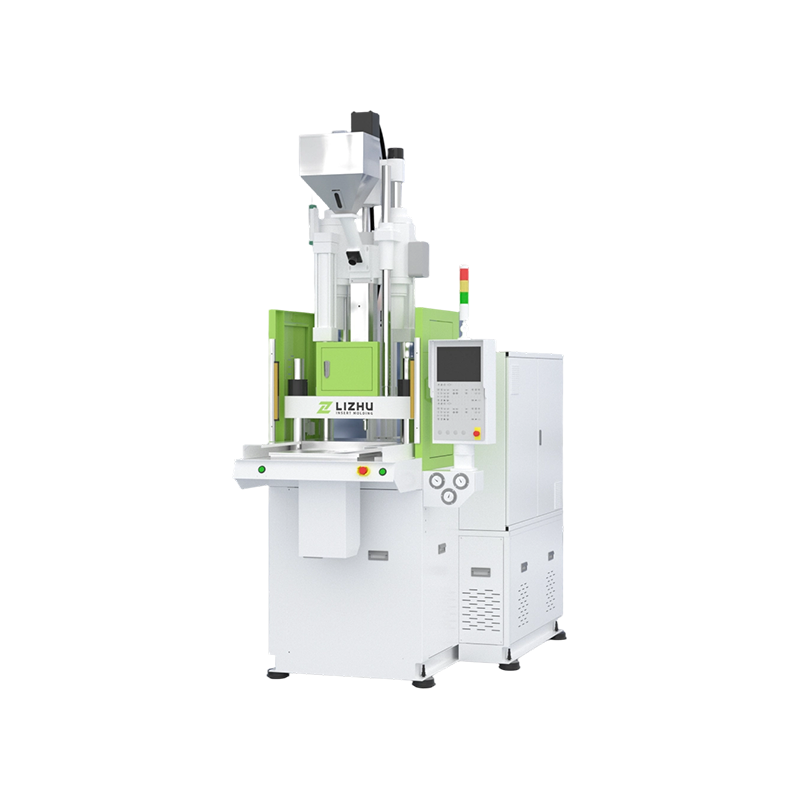
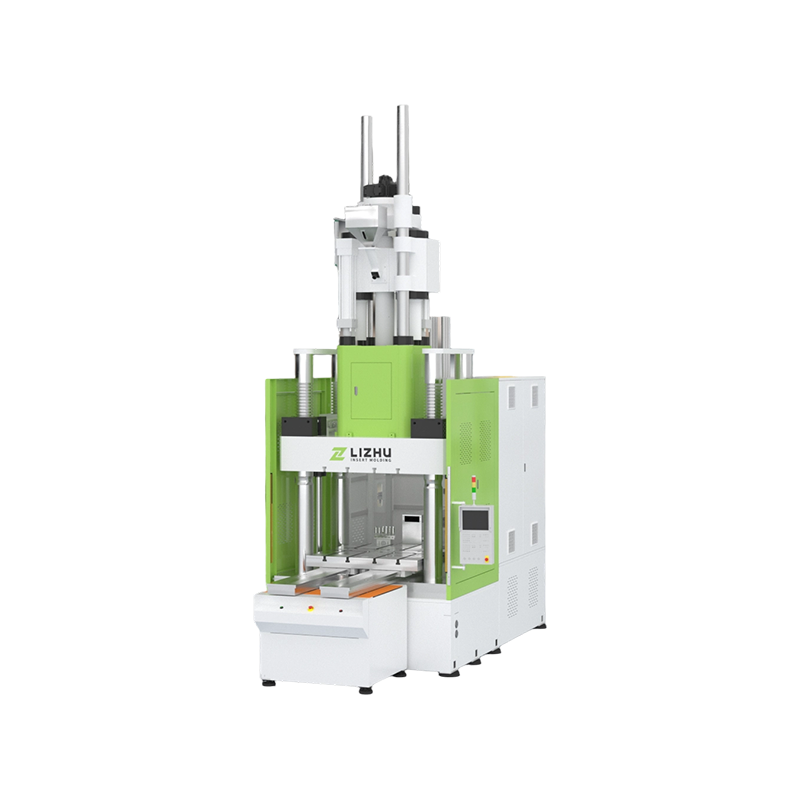
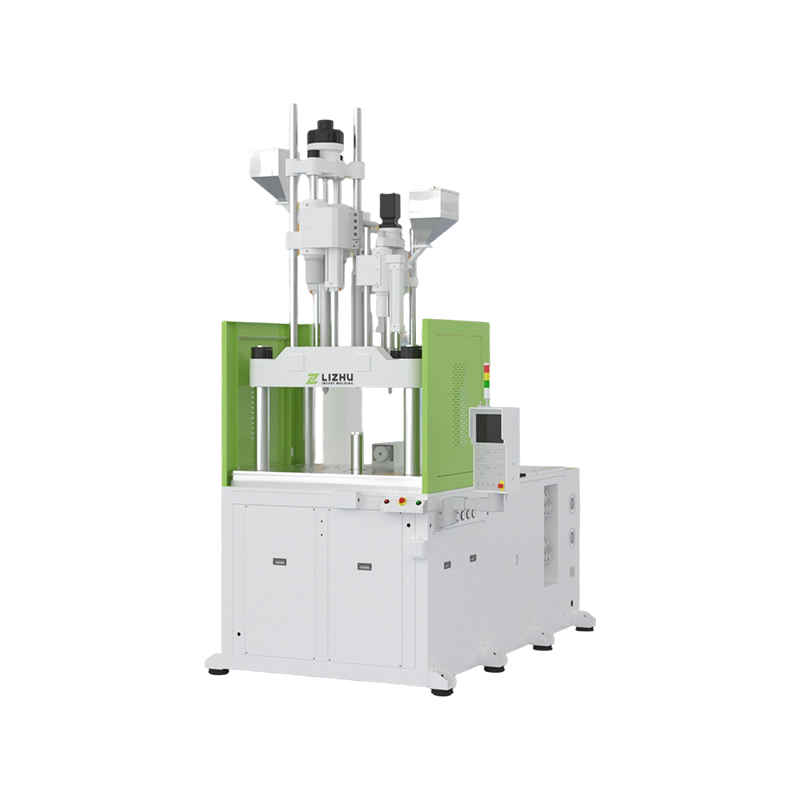 Вертикальная литьевая машина по индивидуальному заказу для точного литья под давлением Специально разработанный вертикальный пресс с настраиваемыми блоками зажима и впрыска, подходящий для прецизионных вставок и изготовления деталей из различных материалов в упаковке электроники, автомобилестроения, медицины и полупроводников. Посмотреть продукт →
Вертикальный или горизонтальный? Сначала определитесь с ориентацией
Ориентация является первым решением, поскольку она определяет, как загружаются вставки, как падают готовые детали и сколько места требуется ячейке. Вертикальные станки выигрывают в большинстве операций по вставке и точной обработке; горизонтальные машины отжимают крупные, плоские, высокотоннажные детали.
| Рассмотрение | Вертикальная машина | Горизонтальная машина |
|---|---|---|
| Вставить загрузку | Гравитация удерживает вставку в форме, доступ к которой открыт сверху и спереди. | Для вставок обычно требуется приспособление или робот. |
| Площадь помещения | Высокая и узкая площадь, которая вписывается в существующие рабочие ячейки | Большая площадь занимаемой площади и необходимость большего прохода |
| Падение детали | Детали падают на желоб или конвейер. | Детали часто приземляются на поперечные перекладины или требуют использования робота для выноса. |
| Многостанционная работа | Раздвижные и поворотные столы широко распространены и хорошо зарекомендовали себя. | Трансферные столики возможны, но встречаются реже. |
| Типичный триггер | Глубокие вставки, мелкие прецизионные детали, многоцветное литье. | Крупные плоские детали, большой тоннаж, толстые профили |
Спецификации, определяющие цену и время выполнения заказа
Четыре или пять спецификаций составляют большую часть разрыва между двумя ценами на одну и ту же деталь: сила зажима, размер узла впрыска, конфигурация стола, пакет управления и объем автоматизации.
| Спецификация | Почему это меняет стоимость | Что подтвердить |
|---|---|---|
| Сила зажима | Увеличение рамы, плиты и поперечных балок увеличивает затраты на материал и механическую обработку. | Требуемый тоннаж плюс скромный запас прочности, а не круглая цифра |
| Инъекционный блок | Размеры винта, ствола и привода соответствуют весу дроби и поведению смолы. | Вес порции удерживается в пределах средней номинальной производительности для стабильного качества расплава. |
| Конфигурация стола | Раздвижные и поворотные столы добавляют механику, защиту и элементы управления. | Выигрыш во времени цикла измеряется за счет дополнительных затрат и затрат на техническое обслуживание. |
| Управление и драйв | Сервоприводы и полностью электрические пакеты стоят дороже заранее. | Целевые показатели энергии, повторяемости и шума для ячейки |
| Область автоматизации | Роботы, конвейеры и датчики увеличивают время проектирования | Определения интерфейсов согласованы в письменной форме до начала сборки. |
Не каждому проекту это нужно. Когда деталь подходит к стандартной раме, стандартная машина является более быстрым и дешевым маршрутом, и проведение этого сравнения, прежде чем переходить к изготовлению по индивидуальному заказу, стоит затраченных усилий. Компромиссы изложены в этом руководстве для выбор экономичной стандартной вертикальной термопластавтомата .
Сопоставление конфигурации с производственным заданием
Конфигурация должна соответствовать рабочему процессу, а не странице каталога. Тип стола и количество инжекторов — это два варианта, которые больше всего меняют ежедневную производительность.
Раздвижные столы для крупногабаритного формования
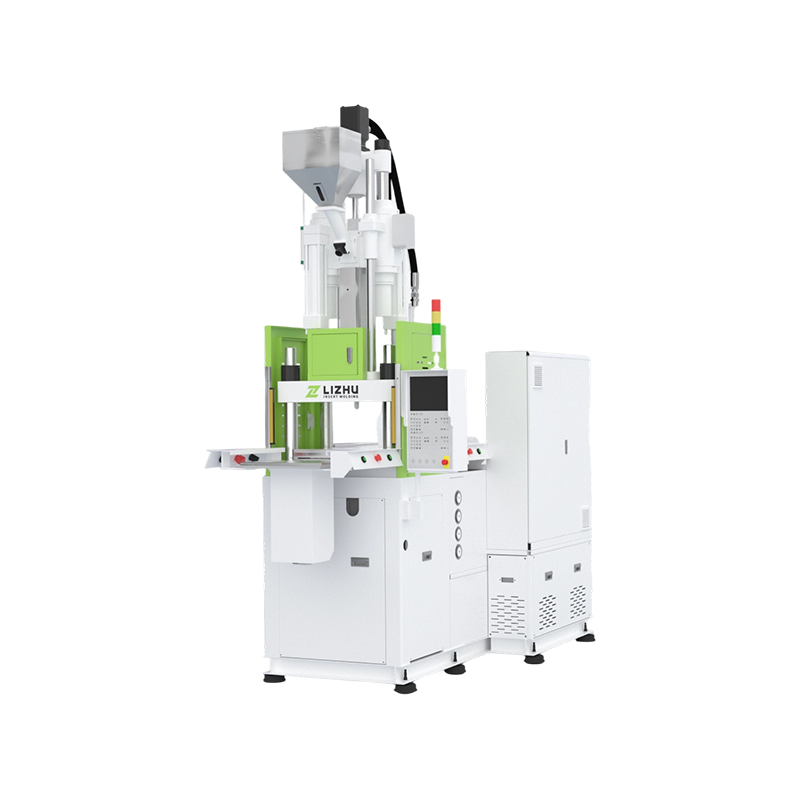
Единственный выдвижной стол позволяет одной половине челнока формы выдвигаться для загрузки, в то время как другая продолжает работать, что увеличивает производительность труда вручную. Двойной подвижной стол обеспечивает производительность обеих половин и обычно является оптимальным выбором, когда операторы загружают несколько вставок за цикл.
Поворотные столы для многостанционных циклов
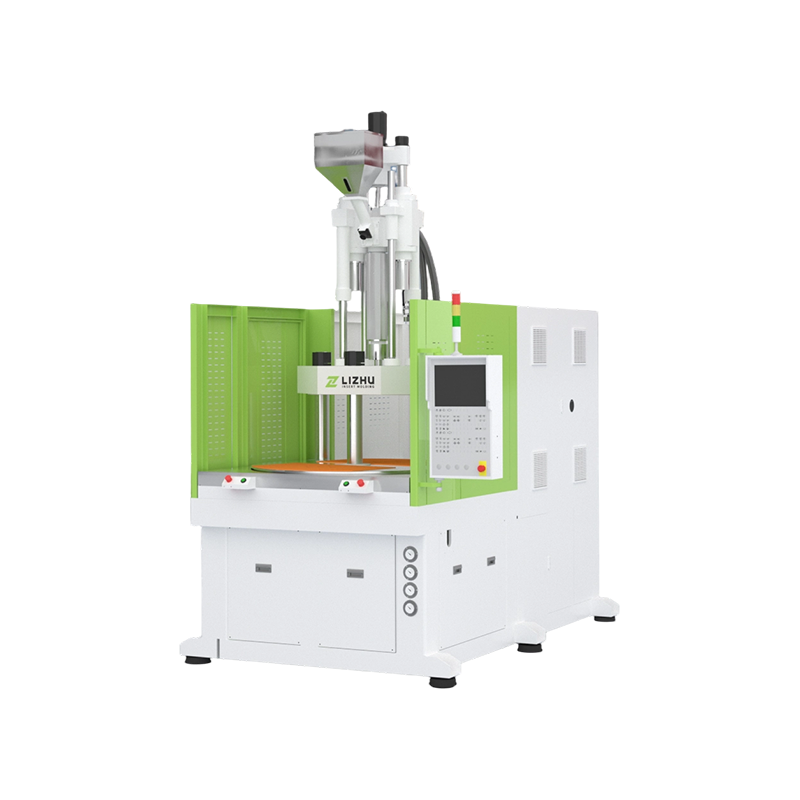
Поворотные столы распределяют загрузку, впрыск и охлаждение по отдельным станциям, поэтому длительное время охлаждения больше не определяет весь цикл. Они подходят для частей среднего объема со стабильной, повторяемой последовательностью.
Многоцветные и вертикально-горизонтальные гибриды.
Две или более инжекционные установки превращают двухэтапную сборку в единый цикл формования, удаляя станцию склеивания или сварки и сопутствующий лом. Та же логика применима к вертикально-горизонтальным гибридным макетам, где горизонтальный блок обрабатывает основной кадр, а вертикальный — второй материал.
Многоцветная вертикальная термопластавтомата для прецизионного литья различных материалов Вертикальный пресс для одно-, двух- или тройного формования различных цветов или материалов за один цикл, что позволяет сократить количество операций сборки и количество отходов. Посмотреть продукт → Большие низкобазные станки для негабаритных деталей
Рамы с низким основанием обеспечивают удобный доступ к высоким формам и тяжелым вставкам, что важно, когда деталь настолько велика, что операторы не могут работать на высоте плеч всю смену. Мощность зажима, опору плиты и зазор доступа следует проверять вместе.
 Индивидуальная большая вертикальная литьевая машина с низкой базой для сложных деталей Большой вертикальный формовочный станок с низкой базой и высокотоннажным зажимом для сложных пластиковых деталей; Доступ к пресс-форме, мощность зажима и планирование автоматизации определяют инвестиции. Посмотреть продукт →
Автоматизация и контроль: тихие факторы затрат
Автоматизация — это то место, где индивидуальные проекты незаметно приобретают или теряют свою экономическую ценность, поскольку машина часто составляет меньшую половину инвестиций.
- Интеграция робота или сборщика литников: Сигналы монтажа, досягаемости и подтверждения должны быть определены до сварки рамы.
- Подтверждение выбрасывателя и частичного падения: датчики, которые останавливают цикл вместо того, чтобы позволить короткому шоту попасть в мусорное ведро.
- Защита пресс-формы и мониторинг процесса: контроль давления в полости или деформации тяги, что полезно, когда детали дороги или связаны с безопасностью.
- Прослеживаемость: регистрация и экспорт данных о выстрелах, что все чаще востребовано клиентами в сфере медицины и автомобилестроения.
Модернизация ограждений, датчиков и интерфейсов после поставки почти всегда обходится дороже, чем их определение на этапе проектирования.
Риски закупок, которые стоит учитывать
Риски, которые чаще всего срывают заказ на нестандартное оборудование, — это расплывчатые критерии приемки, несоответствие пресс-формы и машины и недооценка времени ввода в эксплуатацию.
- Неопределенные приемочные испытания: Прежде чем подписать заказ на поставку, согласуйте смолу, форму, целевое время цикла и количество образцов.
- Неподходящий инструмент: Радиус сопла, установочное кольцо, рисунок эжектора и Т-образные пазы плиты необходимо сверять с фактическим чертежом пресс-формы, а не с ее описанием.
- Заниженный ввод в эксплуатацию: выделите время для установки, проверки коммунальных сетей, проверки безопасности и обучения операторов до того, как будут достигнуты полные производственные показатели.
- Непроверенная возможность сборки: запросить заводское прохождение или документированные фотографии на стадии сборки, особенно для нестандартного тоннажа.
Часто задаваемые вопросы
Сколько времени занимает изготовление термопластавтомата по индивидуальному заказу?
Длиннее стандартной модели, поскольку проектирование, литье и механическая обработка зависят от конкретной детали. Котировки обычно достигаются на несколько недель позже стандартной поставки, при этом разброс зависит от тоннажа, пакета управления и сроков поставки компонентов. Попросите график этапов, а не единую дату поставки.
На сколько дороже изготовленная на заказ машина стоит стандартной?
Фиксированного процента нет. Адаптация рамы может добавить небольшую сумму, в то время как новые валы, дополнительные блоки впрыска или полная автоматизация добавят существенно больше. Честное правило заключается в том, что стоимость определяет, насколько конструкция отличается от ближайшей стандартной модели.
Можно ли модифицировать стандартную машину вместо того, чтобы заказывать ее по индивидуальному заказу?
Зачастую да, и обычно это более дешевый путь, когда изменения ограничиваются соплами, схемами расположения эжекторов, сверлением плит или параметрами управления. Если сила зажима или движение стола должны измениться, специально изготовленная рама обычно оказывается более надежной, чем сильно модифицированная стандартная.
Какая информация мне нужна, прежде чем запросить ценовое предложение?
Отправьте чертеж детали, паспорт смолы, чертеж пресс-формы, целевое время цикла, годовой объем, сведения о вставке, а также требования к автоматизации и качеству. Отсутствие данных о смолах и пресс-формах является наиболее распространенной причиной задержки цен.
Изготовленная по индивидуальному заказу машина для литья под давлением оправдывает себя, когда стандартная рама действительно не может удерживать деталь, вставку или цикл. Работайте в обратном направлении: сначала исправьте ориентацию, затем характеристики зажима и впрыска, затем компоновку стола, соответствующую тому, как операторы фактически загружают и разгружают, и, наконец, критерии автоматизации и приемки. Сделайте это, и индивидуальная сборка останется предсказуемой как по стоимости, так и по производительности; пропустите это, и даже хорошо построенная машина будет с трудом набирать обороты на вашем полу.